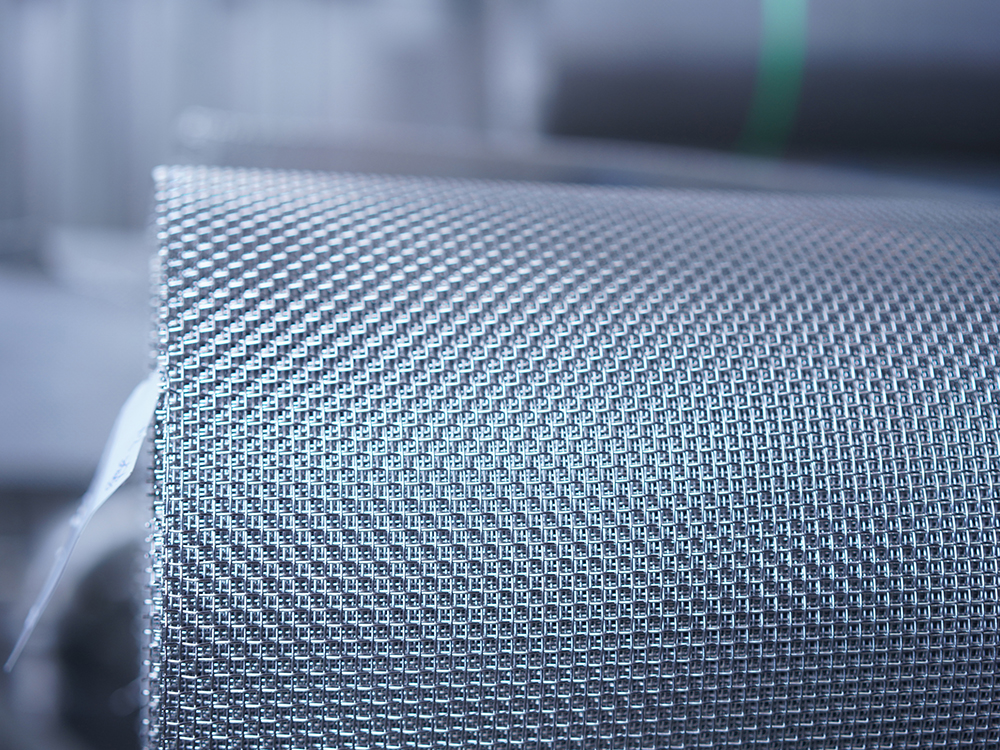
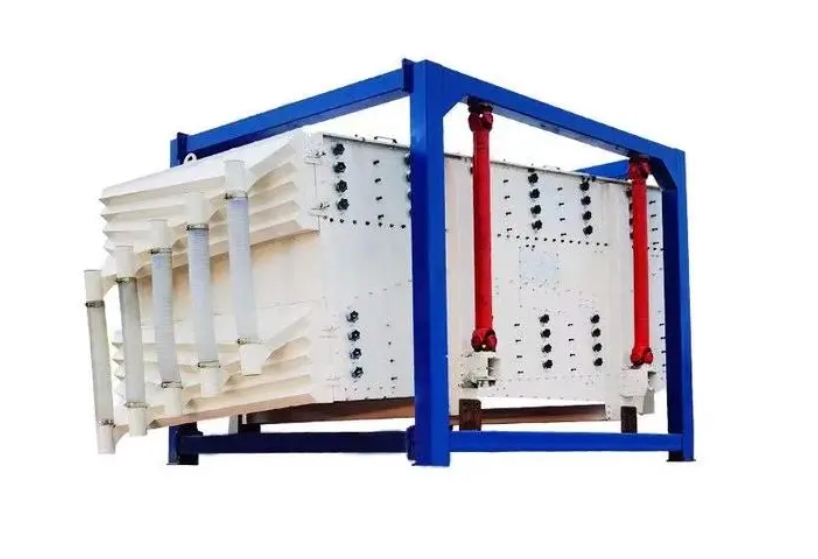
不锈钢筛网在振动筛的高频振动与物料连续冲击下,边缘部位往往是最容易发生严重磨损与开裂的薄弱环节。边缘磨损不仅会缩短筛网的使用寿命,增加生产成本,还可能导致物料泄漏与分级不达标。针对边缘磨损问题,需要从边缘结构包边加固、规范张紧安装工艺、增设耐磨缓冲密封条以及优化物料分布与日常巡检等多维度入手,全方位改善筛网边缘受力状态,有效延长筛网使用周期,确保振动筛高效稳定运行。
在振动筛工作过程中,筛网边缘承受着强烈的剪切应力与摩擦力。采用优质的包边工艺是解决边缘磨损的首要措施。常见的处理方式包括采用双层不锈钢薄板冲压折弯包边,或者使用高强度的聚氨酯、耐磨橡胶进行注塑硫化包边。坚固的包边结构能够将高频振动产生的集中应力分散到整个边缘框架上,避免单根金属丝受力过大而迅速折断。
对于筛分大颗粒、高比重物料的重型振动筛,可以在不锈钢筛网边缘增加一层耐磨支撑衬网或加强筋条。通过局部点焊或氩弧焊将支撑网与主筛网边缘复合,形成多层稳固的防护层,显著提升边缘抗疲劳断裂和抗磨损的性能。
选用包边材料时,必须结合物料的化学特性与工作环境温度进行匹配。例如在食品或医药行业中,应选用耐磨且符合卫生标准的食品级硅胶包边;在酸碱或高温腐蚀环境下,则推荐使用316L不锈钢折边配合耐氟橡胶密封条,以防止包边材料老化脱落引发的次生磨损。
筛网张紧度不当是导致边缘剧烈磨损的核心诱因之一。如果筛网安装过松,在振动筛启动后,筛网与筛框支撑梁之间会产生剧烈的相对拍打与滑动摩擦,导致边缘迅速磨穿;而如果张紧度过大,筛网边缘的金属丝处于超负荷拉伸状态,极易在交变应力下产生疲劳撕裂。
安装筛网时必须严格遵循对角均匀受力的原则,使用力矩扳手逐步锁紧张紧螺栓或拉钩。操作人员应确保筛网表面平整无褶皱,各边张紧力均匀一致,避免局部区域受力过载。标准张紧状态下的筛网在用手按压时应具有适度的弹性回弹,且敲击时声音清脆。
定期复紧与动态校准也是防止边缘磨损的重要环节。振动筛运行初期,新安装的筛网会出现微小的塑性延伸,因此在设备连续运转数小时后,应停机对筛网边缘的张紧机构进行二次检查与补紧,消除因松动导致的边缘摩擦损伤。
在不锈钢筛网与振动筛筛箱侧板、支撑架接触的边缘结合面处,加装高性能缓冲胶条是阻断刚性摩擦的关键。U型橡胶胶条、聚氨酯减震条或硅胶缓冲带可以有效吸收高频振动带来的冲击动能,将金属之间的“硬摩擦”转化为“柔性接触”,大幅降低边缘磨损速率。
密封构件的严密性对于防止细颗粒物料造成的磨粒磨损至关重要。若边缘密封不良,微小而坚硬的矿粉或砂粒会渗入筛网边缘缝隙中,在持续振动下犹如研磨剂一般加速磨损金属丝。采用全封闭式压条结构配合弹性密封垫,能够彻底隔绝物料侵入配合间隙。
缓冲密封件本身属于易损耗部件,需要建立定期巡查与更换机制。一旦发现缓冲条出现硬化、开裂、变形或局部磨薄,应及时进行局部修补或整根更换,确保筛网边缘始终处于严密且柔软的缓冲保护之中。
进料冲击过大往往会导致筛网边缘局部区域过早磨损失效。如果物料从高处垂直倾泻直接砸向筛网边缘,局部动能极高,极易冲刷破坏边缘结构。建议在进料口处加装缓冲溜槽、布料板或分流挡板,使物料呈均匀薄层状散布在筛面中央区域,减轻对边缘的直冲磨损。
建立规范的日常巡检制度能够将磨损隐患遏制在初期阶段。操作人员在每班开机前后应重点观察筛网边缘是否有脱丝、起毛、松动或压条开焊等迹象,一旦发现微小磨损,可以利用专用的不锈钢修补胶或不锈钢修补网片进行局部快速加固,防止磨损面积迅速扩大导致整网报废。
合理控制振动电机的激振力与振幅参数同样不可忽视。过大的振幅会显著加剧筛网边缘的交变负荷。根据实际物料的处理量需求,将激振力调整至经济合理的运行区间,不仅能保证筛分效率,还能大幅延长筛网及边缘构件的整体服役寿命。
科学解决不锈钢筛网在振动筛上的边缘磨损问题,需要将精细的结构包边、规范的张紧安装、合理的减震防护与优化的生产操作有机结合。通过上述系统性维护与改进手段,不仅可以大幅延长筛网使用寿命、降低备件消耗成本,更能保障生产线连续高效平稳运行。如果您在振动筛筛网选型、耐磨包边定制或现场筛分工艺优化方面遇到任何难题,欢迎随时关注本站并与我们的专业技术团队联系,我们将为您提供针对性的一对一解决方案与技术支持。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号