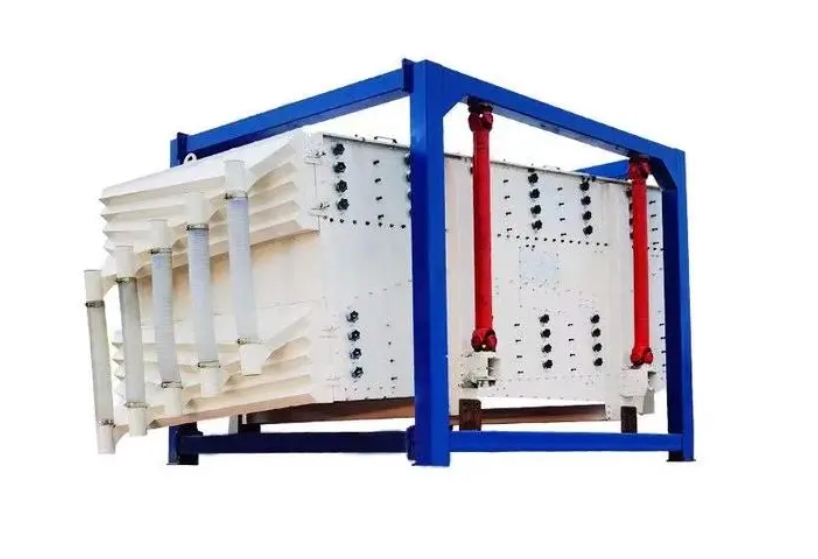
在振动筛的实际运行过程中,不锈钢筛网孔径不均匀会直接导致物料筛分精度下降、透筛率不稳定以及产品成品质量不达标等问题。造成筛孔不均的原因通常涉及原材料质量缺陷、安装张紧不当、物料冲击负荷过大以及后期维护清理不合理等多重因素。针对这一工业痛点,企业需要从源头把控筛网品质、规范现场张紧与安装工艺、优化物料给料分布以及建立定期的维护与防堵网机制,全方位保障筛孔的均匀度与筛分作业的稳定性,从而延长设备使用寿命并提高生产效益。
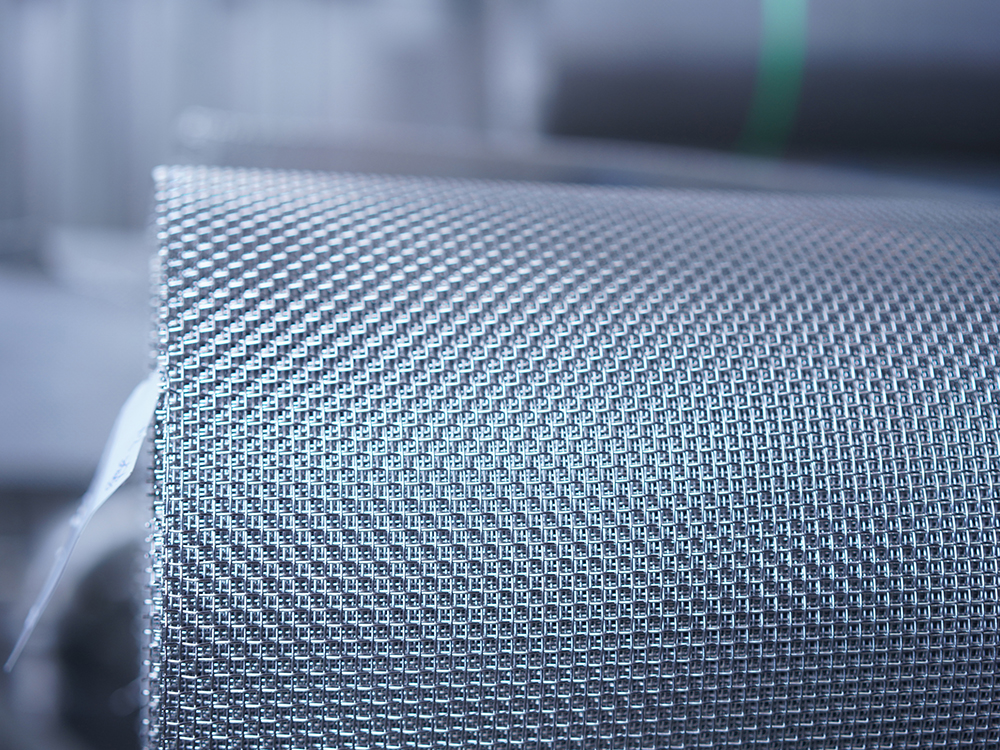
选购高标准的不锈钢筛网是避免网孔不均匀的基础前提。部分劣质筛网在编织过程中,由于经纬丝张力控制不均或拉丝模具磨损,出厂时就存在网孔大小不一、丝径公差过大的缺陷。在高速高频的振动环境下,原本微小的孔径公差会被成倍放大,进而严重影响分级效果。
企业在采购筛网时,应明确丝径公差和孔径精度的具体标准,优先选用正规大厂生产的符合国标或国际标准的编织筛网。入库验收时,质检人员必须采用影像测量仪、读数显微镜或标准量规对筛网进行抽样检测,重点测量筛网不同区域的开孔率和网孔尺寸一致性,坚决杜绝不合格产品流入车间。
还需要根据实际物料的颗粒形状、硬度和磨损性,合理选择平纹编织、斜纹编织或轧花编织等结构。对于高负荷工况,可选用高张力自清理型或复合加强型不锈钢筛网,以结构优势提升网面受力后的尺寸稳定性,防止长期振动产生孔径拉伸形变。
现场安装操作不规范是导致筛网在使用中出现网孔不均匀的常见诱因。若在绷网过程中局部拉力过大而其他区域过松,筛网钢丝就会发生非弹性形变,造成拉紧区域网孔被拉大、松弛区域网孔受挤压变小的现象,破坏了原始网孔的均匀分布。
在安装不锈钢筛网时,应使用专用的气动或机械张紧工装,确保网面受到均匀对称的拉力。安装应遵循“先中心、后四周,由内向外对称紧固”的原则,使筛网平整贴合在筛框与托网架上。配合使用高弹性的橡胶减震密封胶条,消除筛网与金属框体之间的硬性剪切力,避免局部应力集中。
筛网初次安装完毕后,需进行空载试运行约十分钟,停机后重新检查各部位的张紧度并进行二次微调紧固。通过标准化的张紧工艺,确保筛网在整个筛面上保持均一的预应力,从而在承受物料激振力时维持网孔形状恒定。
不合理的给料方式会导致筛面局部受力不均,长期遭受冲击的部位网孔极易变形拓宽。当大量物料从高处垂直直接砸向筛网中央或某一局部时,巨大的动能冲击会使不锈钢丝发生局部疲劳延展,致使受料区的网孔明显大于其他区域。
为了解决这一问题,应当在振动筛进料口前端增设缓冲料斗、分料板或均料器,使物料呈瀑布状均匀铺展在整个筛网宽度方向上,有效降低单点落料冲击。分散物料动能不仅能保护筛网结构,还能大幅提升筛分的有效面积利用率。
生产中要严格控制给料速度与料层厚度,杜绝超载运行。避免含有大块不可破碎异物直接进入细粒级筛网,防止硬物卡入网孔造成钢丝移位变形。合理匹配物料流速与振动电机的激振力,使物料在筛面上呈现薄层跳跃前进状态,保障筛网受力均衡。
筛孔堵塞往往会给人造成网孔变小或不均匀的假象,而错误的清理方式则是破坏网孔均匀性的直接推手。操作人员若使用尖锐铁器、硬质钢刷强行敲击或捅戳嵌在网孔中的颗粒,会直接撬弯、划伤不锈钢丝,造成局部网孔永久性变形或报废。
针对容易堵网的物料,应在筛网底部配置弹跳球、超声波清网系统或旋转聚氨酯刮板等辅助防堵装置,通过柔性、高频的微振动使卡堵物料自动脱落,在不损伤筛丝的前提下保持网孔通畅与原始孔径。
建立定期的筛网巡检制度,定期使用高压气枪或专用清洗液对网面进行无损清洁,并使用测量工具追踪重点区域的孔径磨损变化。一旦发现局部钢丝出现磨细、滑移或孔径超差,应及时实施局部修复或整张更换,防止不合格颗粒混入成品料中。
保障振动筛不锈钢筛网网孔的均匀一致,是维持高精度分级、保障产品品质与提升生产连续性的核心环节。通过源头质检、规范张紧、科学给料以及温和清网的综合管控,能够彻底解决网孔变形与分布不均的难题。欢迎持续关注本站获取更多振动筛分技术干货与设备维护指南;若您在实际筛分生产中遇到筛网开裂、网孔变形或分级效率低下等技术难题,欢迎随时联系我们的专业技术团队,我们将为您提供定制化的筛分解决方案与技术支持!
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号