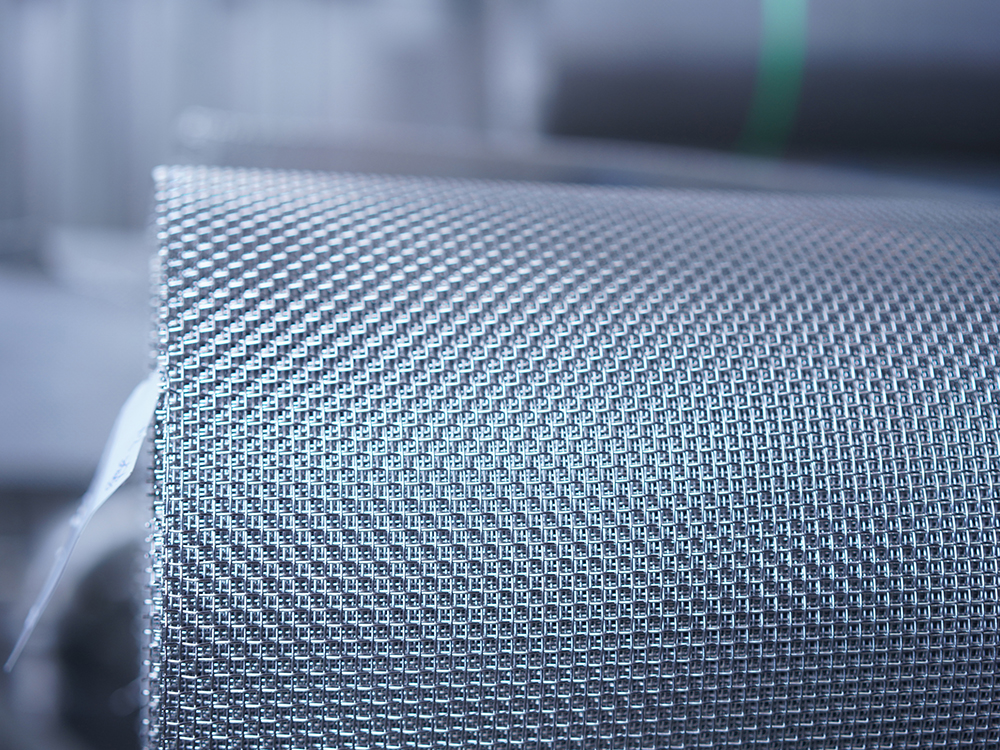
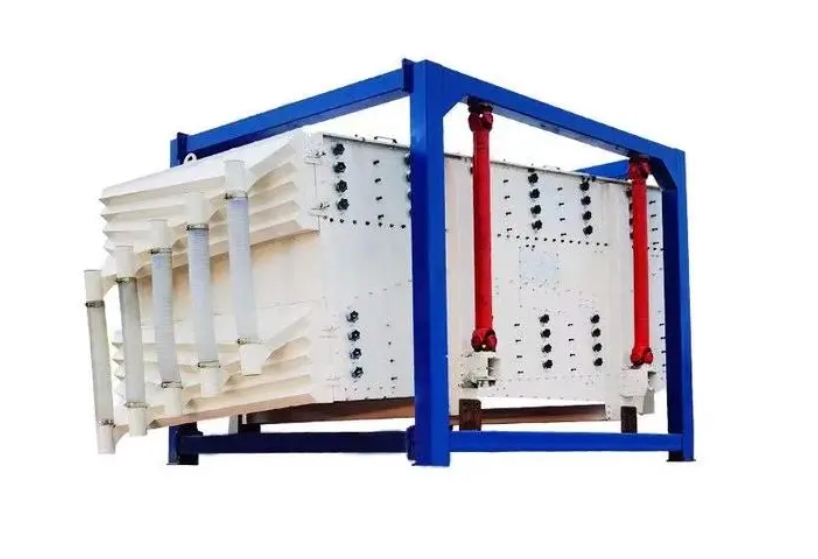
不锈钢筛网在振动筛分设备中的精准安装,直接关系到物料的筛分效率、筛网使用寿命以及设备的平稳运行。在更换或定制不锈钢筛网前,准确测量振动筛筛框尺寸是首要关键环节。测量工作需要围绕圆形旋振筛与矩形直线筛两大主流机型展开,系统把控从基础形态判定、内外径及对角线测量、张紧与卡槽结构复核,到预留装配延伸量与公差控制的全套测量标准与实操技巧,帮助操作人员快速掌握标准化测量流程,避免尺寸偏差导致的漏料、松弛或早期破损等问题。
测量振动筛筛框尺寸的第一步是明确设备的结构类型与运动轨迹。工业生产中常见的主要包括圆形旋振筛(三次元振动筛)和矩形直线振动筛,两者的筛框结构、受力方式以及筛网固定形式截然不同,因此所采取的测量基准与计算方法也存在明显差异。
在开始测量前,必须对测量工具进行精准校准,常用的工具有高精度钢卷尺、游标卡尺以及激光测距仪等。需要彻底清理筛框表面附着的物料残渣、油污和锈迹,确保筛框处于平整、无形变的标准状态,避免杂质干扰读数的准确性。
操作人员还需要清晰区分“有效筛分尺寸”与“筛框外沿物理尺寸”。有效筛分尺寸决定了物料通过的有效面积,而筛框物理尺寸则直接决定了不锈钢筛网的下料尺寸和张紧固定边界,二者在测量记录时必须分别标注清楚。
对于圆形振动筛,核心参数是筛框的内径和外径。测量时,不能仅凭单一方向的读数下结论,应使用钢卷尺在圆周的不同角度(如0°、45°、90°、135°)测量至少三次直径,取其平均值,以此检验筛框是否存在长期受力导致的椭圆化形变。
测量圆形筛框的高度与压网槽口尺寸同样关键。需要精确测量上框、中框的卡槽深度、宽度,以及密封胶条所在凹槽的具体规格,这些数据直接关系到后续不锈钢筛网在装配束环(V型锁紧圈)时能否实现完全密封。
圆形筛网通常需要通过子母网架或胶粘绷网工艺进行固定,因此在测量筛框净尺寸的基础上,还需准确测量托网圈及压网圈的外缘周长,并根据绷网机夹头的咬合需求,核算出额外的边缘预留量。
直线振动筛筛框的测量重点在于长、宽尺寸的基准核实。测量时应分别测出筛箱内部两侧板之间的净宽,以及进料端到出料端挡板之间的净长,这是确定不锈钢筛网主体覆盖面积的基本依据。
矩形筛框极易因焊接应力或剧烈振动出现轻微扭曲,因此必须进行对角线交叉测量。通过测量两条对角线的长度并比对差值,若对角线误差超过允许范围,需先对筛框进行机械校正,再以校正后的几何尺寸作为下料标准,防止筛网装配后受力不均导致撕裂。
矩形筛大多采用勾边张紧或木框压条固定,测量时必须细致量取张紧板卡槽的开阔度、拉钩螺栓孔距、木框压槽深度,以及底部横向与纵向支撑梁(加强筋)的间距和高度,确保筛网在安装后能够获得良好的支撑平面。
不锈钢筛网本身的材质属性(如304、316L)及其目数、丝径大小,会直接影响其在张紧过程中的物理延展率。高目数细丝网延展性相对明显,而粗丝重型网则刚性较强,在依据筛框尺寸裁剪筛网时,必须将材料的弹性形变量纳入公差计算中。
针对不同的边缘处理工艺,需在测量得到的筛框净尺寸上增加或扣除相应余量。例如,采用金属勾边工艺的直线筛网,需预留勾边铁皮的折弯厚度与张紧行程余量;采用螺栓穿孔压板固定的,需额外预留出打孔边缘的强化宽度。
测量必须考虑工况环境下的热胀冷缩与高频动态振动影响。在高温物料筛分场景中,筛框与不锈钢网的热膨胀系数可能存在微小差异,合理的装配公差能有效避免高温作业下筛网因过度张紧而断丝,或因松弛而降低过网率。
掌握标准、严谨的振动筛筛框测量方法,是保障不锈钢筛网贴合紧密、张紧均匀以及实现长效稳定筛分的核心前提。精准的数据采集不仅能大幅降低筛网更换频率与设备维护成本,更能有效提升产线成品的品质与产能。如果您在实际测量过程中遇到异形筛框、特殊张紧结构或高精度筛网选型难题,欢迎持续关注本站获取更多行业技术资讯,或随时联系我们的专业技术团队,我们将为您提供一对一的尺寸核对指导与高品质筛网定制解决方案。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号