不锈钢筛网焊接成型加工作为现代工业过滤与筛分构件制造的核心技术,广泛应用于石油化工、食品医药、环保水处理及机械制造等领域。该工艺依托优质不锈钢丝网与结构件,通过精密裁切、特种焊接、卷圆冲压及表面强化处理等环节,将柔性或平面网材转化为具备特定几何结构、高强度抗压及优异耐腐蚀性能的功能性构件。深入了解其材料选型、核心工艺与质量控制,有助于企业在设备升级与耗材选配中实现降本增效,保障工业系统的稳定高效运行。
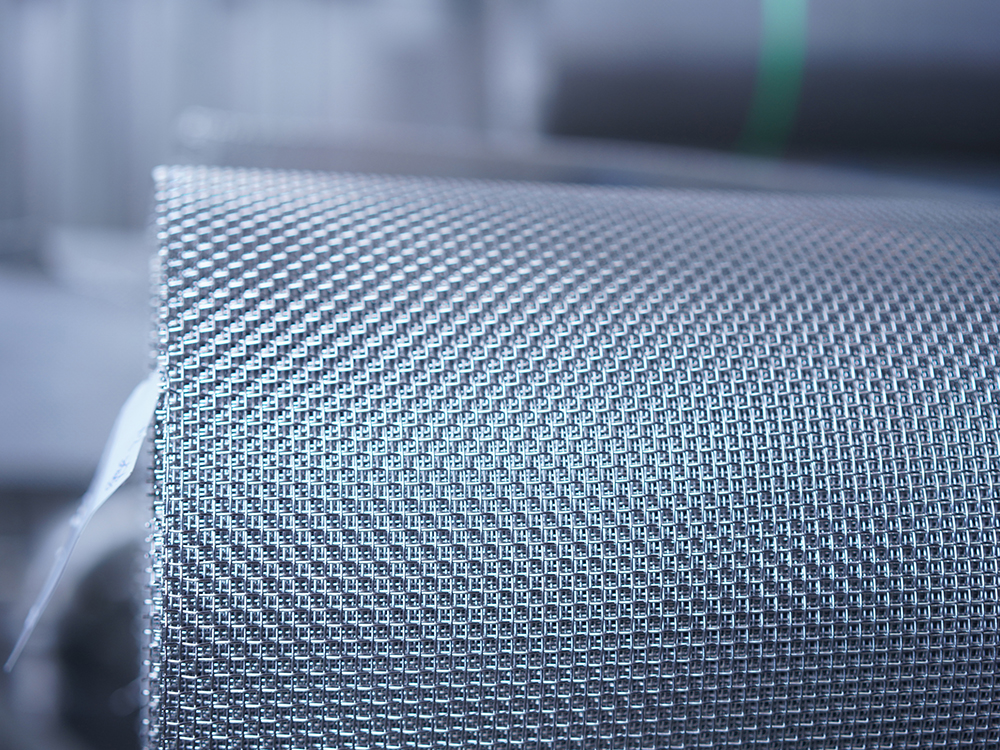
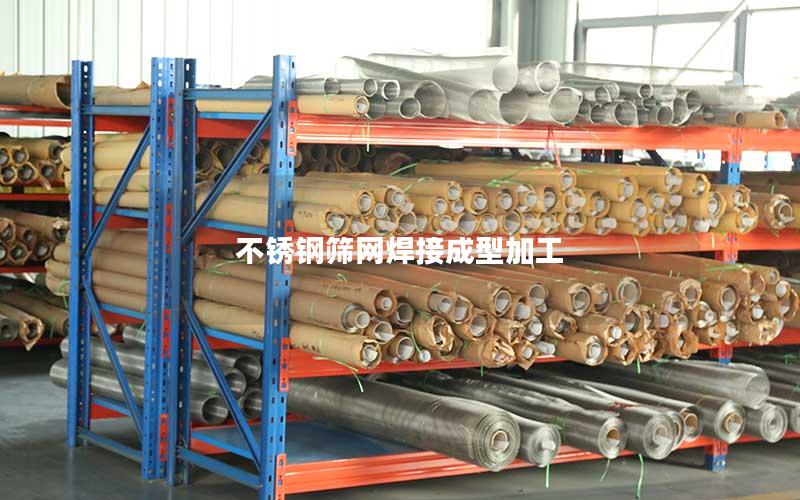
在不锈钢筛网焊接成型加工中,原材料的选型直接决定了成品的耐用度与适用工况。常用的金属网材主要包括304、316及316L奥氏体不锈钢,特殊高温或强腐蚀环境下还会选用双相不锈钢或镍基合金。针对不同的目数、丝径与编织方式(如平纹、斜纹或席型编织),需提前评估其延展性与可焊性,以确保在后续成型过程中网孔不发生畸变。
材料在进入焊接工序前必须进行严格的表面清洁处理。丝网在编织拉拔过程中残留的润滑油、油污以及空气中附着的灰尘杂质,极易在高温焊接时产生气孔、夹渣或焊道发黑等缺陷。通常需要采用超声波清洗、溶剂脱脂等前处理工序,彻底清除网孔深处的油污,保证母材金属的洁净度。
除了清洁除杂,裁切与落料精度同样至关重要。利用数控激光切割或精密机械剪切对筛网及支撑骨架进行下料,不仅能保证切口平整无毛刺,还能严格控制尺寸公差,避免在后续拼焊组装时因缝隙不均而导致虚焊、烧穿或整体构件扭曲变形。
不锈钢筛网的焊接具有丝径细、熔池小、极易烧穿等特点,因此多采用高精度的电阻点焊技术。电阻焊利用电流流经接触面的热量实现金属熔合,焊接速度快、热影响区极小,非常适合筛网交叉节点的固定以及筛网与法兰、端盖的多点定位,能有效防止网面大面积退火软化。
对于密封性要求较高的筒状或锥状滤网构件,氩弧焊(TIG)和精密激光焊接则是更为理想的选择。激光焊接具备能量密度高、焊缝窄、变形微小等优势,特别适用于超细目数不锈钢网与薄壁管件的精密缝焊。在焊接过程中,需精准调控脉冲频率、占空比与焊接速度,实现熔深与熔宽的完美平衡。
严格的气体保护是防止不锈钢在高温下发生敏化与氧化的关键措施。在焊接全过程中,通常采用高纯氩气进行正反面同步保护,隔绝空气中的氧、氮元素,避免焊缝区域析出铬碳化合物(Cr23C6),从而最大限度保留不锈钢固有的耐晶间腐蚀性能。
焊接完成或待焊的网材通常需要经历卷圆、折弯、冲压等成型加工阶段。针对滤筒类产品的加工,卷圆机需配备专用的软质包胶辊或专用模具,以防止滚压过程中坚硬的辊面损伤不锈钢丝网表面,造成网孔堵塞或丝线局部断裂。
对于异形结构件,如多层复合筛板、波浪形折叠滤芯等,需要配合精密冲压模具与折弯工装进行加工。由于不锈钢材料存在一定的加工硬化与回弹特性,模具设计需预留精准的补偿角度,并通过多次微调确保成型后的轮廓度与设计图纸严格吻合。
为了满足高压工况下的结构承载要求,成型过程中往往还会加入内外支撑骨架、加固环或冲孔板。通过自动化工装夹具将筛网与骨架进行同轴度锁定,实施均布焊接,能确保整个构件在承受高压流体冲击时依然保持结构稳定,不发生膨胀爆裂或内凹失圆。
成型焊接后的不锈钢筛网构件表面往往残留有热影响区氧化皮及焊渣,必须进行酸洗钝化处理。通过专用酸洗钝化液能够有效去除表层变色层,并在不锈钢表面重新生成一层致密均匀的富铬钝化膜,全面恢复并提升产品的抗腐蚀能力。
在对洁净度和流道阻力有苛刻要求的医药、食品及半导体行业,构件还会经过电解抛光处理。电解抛光能微量平整焊缝表面,彻底清除加工毛刺与微观微孔,赋予筛网光亮镜面的大幅降低颗粒杂质附着率,极大提升反冲洗清洁效率。
产品交付前需经过系统化的质量检测流程。检测项目涵盖外观目视检查、焊点拉拔强度测试、网孔均匀度测量、耐压爆破试验以及气密性检测等。对于有耐腐蚀要求的批次,还会进行标准盐雾测试与晶间腐蚀试验,确保每一个出厂件都能在恶劣工况下长期稳定服役。
高品质的不锈钢筛网焊接成型构件,凝聚了材料学、精密焊接与模具制造的多重技术精髓。精准的成型工艺与严苛的品质把控,不仅能大幅延长过滤设备的使用寿命,更能为工业生产的安全高效运行保驾护航。若您在不锈钢筛网定制、异形滤筒加工、多层网板焊接等方面有技术疑问或配套需求,欢迎持续关注本站获取更多行业技术动态,并随时与专业技术团队联系咨询,我们将竭诚为您提供量身定制的工艺方案与高品质产品支持。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号