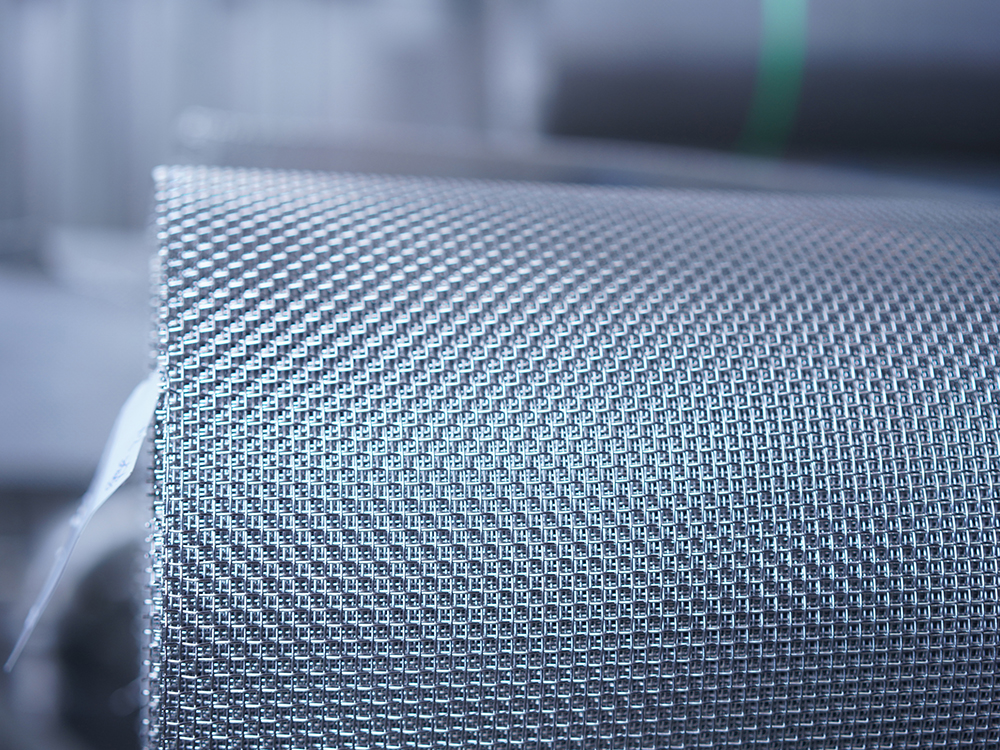
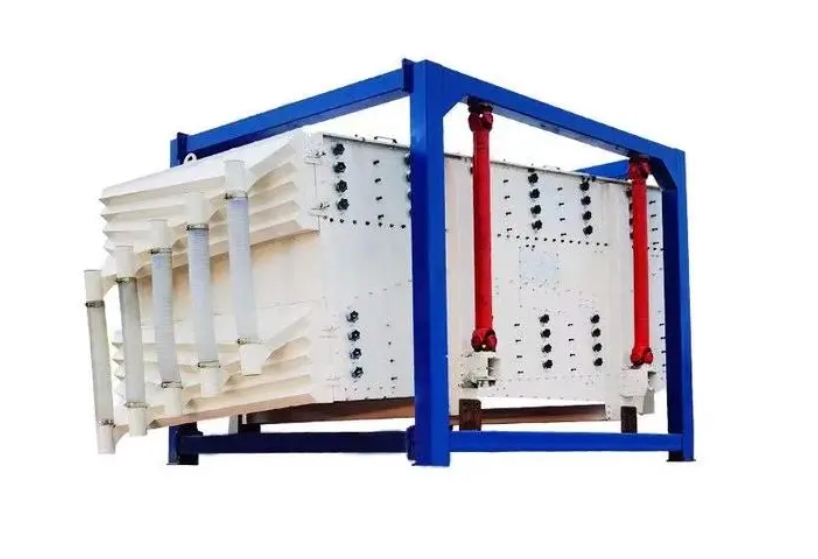
不锈钢筛网作为工业筛分、过滤及分离系统的核心部件,其安装质量直接决定了筛分精度、物料通过率以及筛网的使用寿命。规范化的安装流程不仅能够有效防止物料泄漏与跑偏,还能显著降低筛网在持续高频振动下的疲劳破损率。掌握正确的安装工艺,从前期的设备清理与尺寸校对,到张紧度的合理把控、边缘密封与紧固件的科学固定,再到带料试运行调试,每一个环节都对保障生产线的稳定高效运行具有至关重要的作用。
在开始安装不锈钢筛网之前,必须对筛机框架及支撑梁进行彻底的清洁与检查。清除残留的物料碎屑、锈斑及毛刺,确保接触面平整光滑,避免因局部凸起在运行过程中顶破筛网。需要仔细检查筛架减震弹簧与密封胶条的磨损状况,如有老化或损坏应及时更换。
开箱取出不锈钢筛网后,应平铺在平整洁净的场地上进行外观及规格复核。重点测量筛网的长宽尺寸、对角线误差以及网孔孔径与丝径是否符合设备要求。在搬运和展开过程中,严禁折叠、硬拉或踩踏网面,防止网丝产生死弯或塑性变形,影响后续的受力平衡。
准备好安装所需的专业工具及辅助配件,包括扭力扳手、张紧钩、橡胶锤、卡箍以及耐磨密封条等。根据筛网的目数与线径,选用匹配的缓冲垫条,确保配件在安装过程中能够对号入座,为接下来的精细化操作打下良好基础。
将不锈钢筛网平稳放置于筛框之上,首先要进行居中对齐。对于编织型不锈钢筛网,必须特别注意经纬丝的方向,通常应使主要受力经线顺应物料流动或主张紧方向,以确保筛网在受载时具备最佳的抗拉伸性能。
张紧是不锈钢筛网安装中最为关键的技术环节。操作时应遵循“对称发力、循序渐进”的原则,从筛网的中心位置向两端或对角逐步收紧张紧机构。使用专用张紧螺栓或拉钩时,两侧的受力必须保持均匀,避免单侧过度用力导致筛网跑偏或网孔变形扭曲。
适度的张紧力是保障筛网寿命的核心。张紧度过松会导致筛网在振动中与托梁频繁撞击,产生金属疲劳断裂,并造成物料滞留;张紧度过紧则会使不锈钢丝长期处于超负荷拉伸状态,降低抗冲击韧性。通常以手掌轻压网面中部,网面坚实有弹性且无明显下塌为宜。
针对不同类型的筛分设备,应选择适宜的机械固定方式。常见的固定形式包括螺栓压条固定、钩边张紧以及楔块锁紧等。在紧固压条螺栓时,应使用扭矩扳手分次对称紧固,确保压板平整受力,严禁局部点受力过大造成筛网边缘被剪切破坏。
密封处理对于防止筛下物混入与粉尘外溢极为重要。在筛网与筛箱侧板的接缝处,必须严密嵌装U型或V型密封胶条。密封胶条应完全包裹筛网边缘,并与侧压板紧密贴合,避免留有细微缝隙导致未过筛物料由此发生侧漏。
对于带有包边或挂钩结构的不锈钢筛网,安装时需确认钩边已完全咬入设备的张紧槽内。安装人员可用橡胶锤沿长度方向轻轻敲击钩边部位,使其彻底落位,随后再进行最终紧固,确保固定结构在长期高频振动下不会发生松动或滑脱。
安装固定完成后,需先进行手动盘车或短时间空载试车。启动设备前,务必清理筛面上的所有安装工具和杂物。在空载运转的10至15分钟内,密切观察筛网振动形态是否平稳,倾听筛箱内部是否有金属刮擦、异响,并检查张紧机构有无松动迹象。
确认空载运行无异常后,可逐步投入物料进行带负荷调试。观察物料在筛面上的分布与流动轨迹,正常的料流应呈均匀层状平铺推进。若发现物料出现单边偏流、打旋或局部堵孔现象,需停机检查筛网平整度及安装角度,并进行针对性调整。
设备初次投入运行的2至4小时内属于磨合期,停机后应复查筛网张紧状态。由于不锈钢网丝在初次受载受振后会产生微量延伸,紧固件也可能出现轻微松动,此时需对张紧螺栓与压条进行二次紧固,以确保筛网进入最佳的长期稳定工作状态。
标准规范的不锈钢筛网安装是发挥设备最佳分离效能、延长耗材寿命的重要基石。每一个细节的严谨把控,都能为生产系统带来更高的产能与更低的维护成本。如果您在筛网选型、特殊规格定制或现场安装调试中遇到任何技术难题,欢迎持续关注本站获取更多专业指导,随时与我们的技术工程师团队联系咨询,我们将为您提供全方位的工业筛分解决方案与专业技术支持。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号