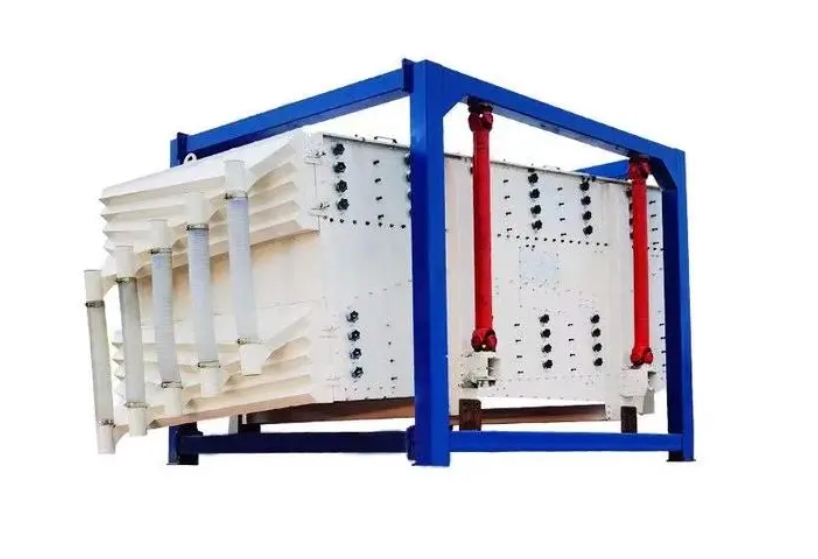
直线振动筛作为工业物料分级与过滤的核心设备,其不锈钢筛网的正确安装直接关系到筛分精度、处理效率以及设备的使用寿命。规范的安装流程不仅能防止筛网早期破损、物料跑偏或混料,还能大幅降低设备维护成本。不锈钢筛网的安装主要涵盖安装前的准备与清理、筛网的精准裁剪与定位铺设、网面的均匀张紧与牢固锁紧,以及安装完毕后的整机试运转与质量检测四大关键环节。熟练掌握这套标准化安装步骤,是保障直线筛高效稳定运行的技术基础。
在进行不锈钢筛网安装前,安全规范是首要考量。操作人员必须切断直线振动筛的总电源,并在控制开关处悬挂警示标志,确保设备处于绝对断电状态。需清理干净筛机内部及周围残留的物料,保持作业环境整洁,防止杂质掉落影响后续安装。
随后需要拆卸旧筛网及压条等紧固件,并对筛箱内部及网架进行全面清洁。无论是木质网架还是金属网架,都要仔细检查其表面是否存在毛刺、凹陷、锈蚀或变形。对于凹槽内部沉积的旧密封胶条残留和粉尘,需使用钢丝刷或砂纸彻底清除平整,以免影响新筛网的平整贴合度。
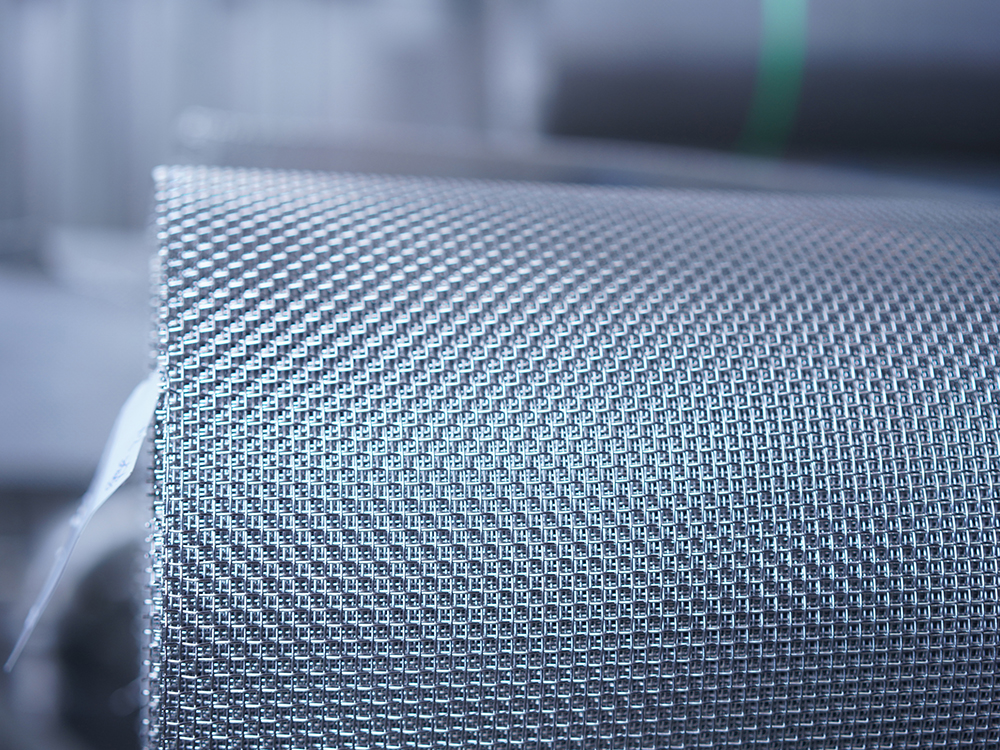
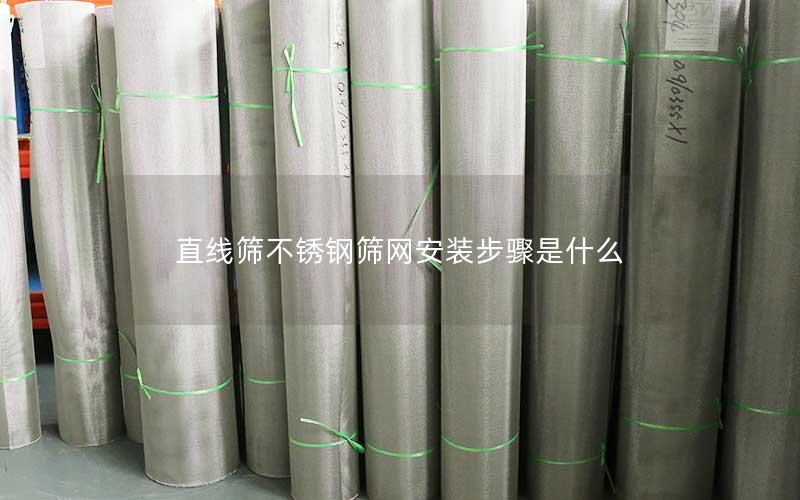
准备好符合物料筛分要求的新不锈钢筛网,核对其目数、丝径及材质证明。检查筛网表面是否有折痕、断丝或孔径不均等缺陷,并提前备好拉网器、压条、螺栓、扳手以及专用的橡胶密封密封圈或弹跳球等辅助配件,确保后续操作高效连贯。
不锈钢筛网的尺寸裁剪直接决定了后期的张紧效果。裁剪时不可盲目按照筛框内径下料,必须在长宽方向上预留出足够的张紧余量与包边宽度。通常情况下,筛网两侧需要预留30至50毫米的折边量,以便于压条能够牢固夹持,避免在拉紧过程中脱网。
如果直线筛配备了托网层或防堵网的弹跳球装置,在铺设主筛网前,应先将底层的托球网安装平整,并按照间距要求均匀放入耐磨弹跳球及挡球环。托网结构需保持平整无下垂,为工作筛网提供均匀稳定的托举支撑力。
将裁剪好的不锈钢主工作网平整地铺设在网架上方,注意筛网的经纬方向应与直线筛的物料流动方向保持一致。操作时应由两人配合从一端向另一端缓缓展开,严禁在网面上用力踩踏或硬拉硬扯,防止网丝变形或产生永久性局部死褶。
张紧度是不锈钢筛网安装质量的核心指标。安装时应遵循“由内向外、对称施力”的原则,首先固定好进料端或中心基准位置,然后使用专用张紧工具将筛网向出料端及两侧均匀拉紧。网面必须保持紧绷如鼓面状态,避免出现任何松弛波纹。
在张紧的将两侧的压条或张紧板压入卡槽内,逐一旋紧紧固螺栓。拧紧螺栓时切忌单侧一次性锁死,应采取对角线、交叉交替的方式逐步施加扭矩,确保整张不锈钢筛网各处的受力均匀一致,防止局部应力过大导致筛网在振动中过早撕裂。
紧固完成后,必须认真检查筛框四周的密封结构。安装好防漏料的U型密封胶条,确保筛网边缘与筛箱侧板之间严丝合缝。密封不严极易导致粗物料直接漏入下层成品中,严重破坏分级精度并造成产品质量事故。
静态安装完毕后,需进行全面的手工复检。用手掌轻压筛网不同区域,感受网面张力的均匀程度,并用手轻轻拨动弹跳球,确认其跳动自如未被卡死。同时检查所有连接螺栓、张紧钩及压板是否已经达到规定的紧固力矩。
接下来进行空载试运转测试。合上电源启动直线振动筛,空机运行15至30分钟。运行期间密切观察筛机的振动轨迹是否平稳,倾听网架与筛网之间是否有异常摩擦声或金属撞击异响,观察筛面是否有因受力不均引起的异常剧烈晃动。
空载测试正常后,逐步投入少量物料进行负载试筛分。观察物料在筛面上的分布与走料轨迹是否顺畅直线向前,检查排料口各级物料的分离纯度。确认无漏料、无跑偏现象后,即可将设备正式交付生产线投入批量运行。
标准、细致的不锈钢筛网安装流程是释放直线振动筛最佳性能的关键前提。从前期的清理准备到后期的调试验收,每一个细节的精准把控都能有效避免筛网松动、物料泄露及过早疲劳破损等问题,为生产线的连续平稳运转保驾护航。若您在实际更换或选型过程中遇到任何技术难题,或需要高品质、耐磨损的不锈钢筛网及配套筛分设备,欢迎持续关注本站获取更多行业技术资讯,并随时点击在线客服或致电进行深度技术咨询与方案定制。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号