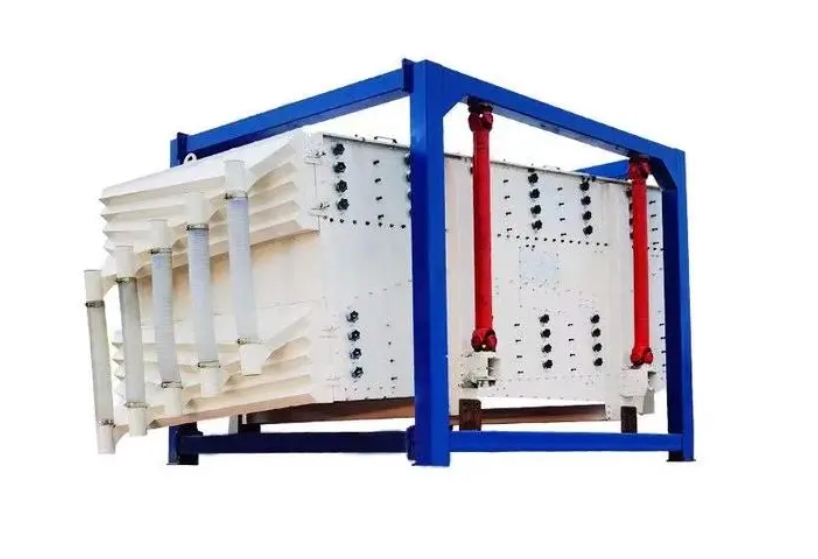
直线振动筛在矿山、冶金、化工及食品等物料分级工序中应用广泛,而筛网的张紧质量直接决定了物料的透筛率、处理能力以及筛网本身的抗疲劳寿命。合理的张紧状态能够避免物料滞留堆积与筛网异常震颤磨损。围绕直线振动筛筛网张紧方法图解,深入解析侧向钩边张紧、螺栓压板固定、斜楔快速锁紧以及张紧度校验标准四大关键环节,系统梳理各机构的装配逻辑、受力特点与实操要点,旨在帮助操作人员规范装配流程,消除隐患,提升生产线连续稳定运转的综合效益。
钩边张紧是直线振动筛中最为普遍的一种机械拉紧方式,其核心结构主要由筛网两侧的金属钩边、侧拉压板、橡胶减震垫条以及高强度调节螺栓组成。在结构示意中,筛网边缘预先经过冷弯处理形成U型或V型包边,与筛箱侧板内壁的倾斜压板精确咬合,依靠外部贯穿筛框的螺栓实现向外的均匀拉伸。
在实际操作装配时,技术人员需先将筛网平铺于筛梁橡胶垫条上方,确保两侧钩边对称落入侧板夹槽内。紧固过程中必须遵循由筛网中间向两端交替推进的原则,严禁单边一次性锁死,否则极易导致筛面受力偏斜,形成局部褶皱或对角线拉力失衡,进而引发物料跑偏与筛网边缘撕裂。
针对大型重型筛分场景,钩边结构往往还配置了张紧弹簧补偿组件。该组件通过预压弹簧的机械行程,在图解中清晰呈现出动态补偿效果,即使在长时间强振动工况下螺栓出现微量松动,弹簧依然能持续提供稳定的张拉力,极大降低了日常停机复紧的维护频次。
螺栓压板式张紧多应用于中小型直线筛、多层筛框结构或木质、轻合金网架上。该结构利用通长压条或分段压板,自上而下通过垂直分布的螺栓将筛网紧紧咬合在支撑骨架上,主要依靠压板下压产生的横向微延展与垂直夹紧力来实现网面平整。
该方法的安装流程着重强调“网面预展”与“定点锁紧”。操作图解显示,铺设筛网时应首先固定进料端的一排压板螺栓,随后利用专用张紧拉力器向出料端施加纵向预紧力,待筛面完全贴合支撑梁且无拱起后,再自前向后依次紧固两侧及中部的横向压条,确保整张筛网如鼓面般平整紧绷。
选用压板式张紧还需特别注意缓冲辅件的配合。在金属压板与金属筛网之间,必须严密垫装耐磨阻燃的橡胶压条,其不仅能补偿压板制造公差带来的局部夹力不均,还能有效隔绝筛网与压板间的硬性高频摩擦,有效防止筛丝在压条边缘发生剪切性疲劳断裂。
随着自动化与高效换网需求的发展,斜楔与卡槽组合的快速张紧结构在现代化直线振动筛上得到大量普及。其构造原理在于摒弃繁琐的螺纹紧固件,改为利用几何斜面的自锁特性,通过锤击斜楔或气动推紧装置,将筛网边缘滑块牢牢挤压在筛框专用的锥形导槽内。
在模块化聚氨酯筛网或带卡扣的金属编织网应用图解中,操作人员只需将筛网卡条对准筛梁滑槽推入到位,随后在侧边限位孔内置入高强度复合材料斜楔,使用橡胶锤沿指定方向均匀敲击即可完成锁紧。这一过程不仅受力方向精准受控,还将传统数十分钟的换网时间大幅缩短至几分钟内。
维护此类快速张紧机构时,需定期排查卡槽内积存的粉尘物料与斜楔磨损情况。装配图解中通常标有磨损极限指示线,若斜楔击入深度超过标准限位,表明导槽或楔块已出现塑性变形,必须及时更换配件以避免筛网在强振下发生脱槽飞网事故。
掌握正确的检测与校验方法是验证张紧效果不可或缺的最后防线。直观的检验手段包括“触感回弹法”与“敲击声学判定”:张紧合格的筛网用手指用力下压时下沉量应严格控制在标准公差范围内(通常小于2-3mm),松手后能迅速回弹;使用木槌轻敲筛面,应发出清脆、均匀的共振声而非沉闷的空洞声。
生产实践中常见的两大误区是“过松”与“过紧”。张紧不足会导致筛网与支撑梁产生二次拍打撞击,物料在筛面产生滞留跳跃异常,几小时内即可造成筛丝断裂;而盲目追求高张力则会使筛丝处于极限拉伸屈服状态,不仅急剧缩短疲劳寿命,甚至会导致筛框侧板因承受过大内应力而发生永久变形开裂。
直线振动筛在新网安装并连续带料运行2至4小时后,金属筛丝与包边结构会产生初期的塑性延伸消除,因此必须安排一次停机复检,按照图解扭矩规范对所有张紧螺栓进行二次紧固与校核,方能确保筛网长久处于最佳工作曲率状态。
直线振动筛的高效运转离不开对筛网张紧细节的精准把控,从结构选型、规范组装到周期性调试校验,每一个环节都与产能释放和生产成本紧密相连。掌握科学规范的张紧方法图解逻辑,不仅能成倍延长筛网与易损件寿命,更能切实保障筛分物料的高纯度与处理效率。如果您在直线振动筛设备选型、筛网更换工艺或现场筛分难题排查中需要进一步的技术支持,欢迎持续关注本站获取前沿矿山机械与分级设备资讯,亦可随时通过页面咨询通道与我们的专业工程师团队取得联系,我们将为您提供量身定制的技术指导与系统解决方案!
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号