旋振筛作为工业物料分级与过滤的核心设备,其不锈钢筛网尺寸的精准测量直接决定了筛分精度、物料透网率以及设备的运行寿命。准确获取筛网的外径、孔径目数、钢丝直径以及装配张紧预留量,能够有效避免漏料、跑偏或筛网过早破损等问题。掌握一套科学、规范的测量流程,是企业设备维护人员和采购人员必备的专业技能,不仅能确保筛网与筛机框架严密贴合,更能显著提升生产线的筛分效率与产品质量一致性。
测量旋振筛不锈钢筛网的外径尺寸时,首先需要区分是直接测量裸网还是测量已装配在网架上的成品筛网。对于平铺的裸网,应将其平整放置于无杂物的洁净台面上,使用经过校准的标准钢卷尺进行测量。测量时需拉紧卷尺,沿筛网中心线测量至少两个互相垂直方向的直径数据,取其平均值作为实际外径,以避免因人工剪切不规则而导致的误差。
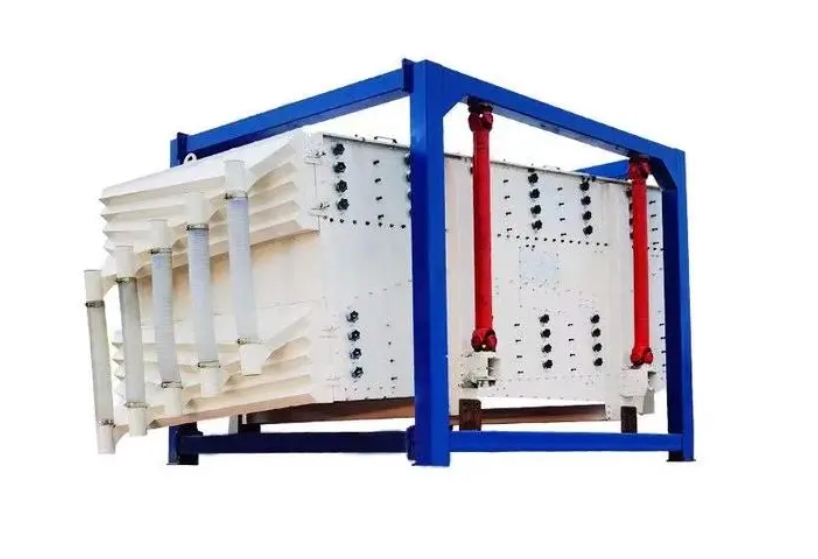
若测量的是旋振筛网架(如子母网架或冲孔板网架),则需重点测量网架外沿的公称直径以及卡箍槽的深度。常用的旋振筛外径规格通常有φ400mm、φ600mm、φ800mm、φ1000mm、φ1200mm、φ1500mm乃至φ1800mm等。此时需使用卷尺测量网架的外圆周长,再通过公式计算出精确的外径,或直接测量网架外缘的最大直线距离。
在实际生产中,有效筛面尺寸往往略小于筛网的总外径。有效筛面指的是物料真正能够接触并透过的区域,测量时应扣除网架边缘的压条宽度、密封胶条占据的宽度以及超声波粘接区域。准确区分总外径与有效工作尺寸,能够为后续计算筛分处理量和物料流速提供可靠的数据支撑。
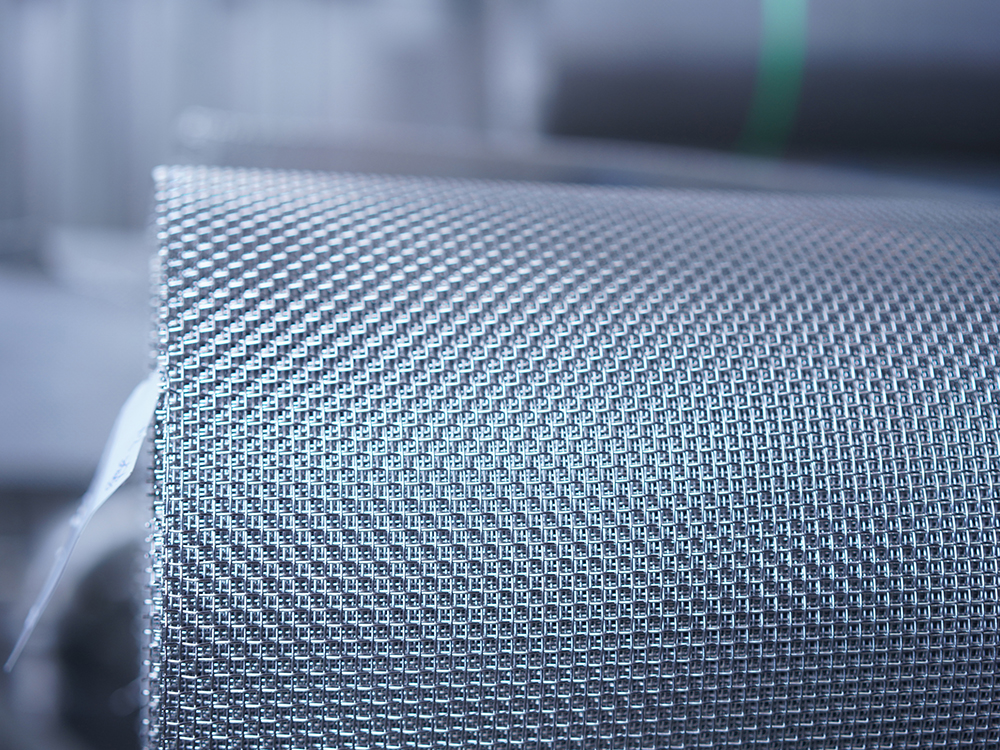
筛网目数是指在一英寸(25.4mm)长度内所包含的筛孔数量,目数与孔径大小直接决定了物料的分级粒度。对于20目以下的粗孔不锈钢筛网,可直接使用高精度不锈钢直尺或游标卡尺,紧贴筛网表面,量取25.4mm长度范围内的完整网孔个数加上不满一孔的小数部分,从而得出准确的目数。
针对50目至500目的细微不锈钢编织网,肉眼难以精准计数,此时必须借助专用的光学读数显微镜或便携式织物密度放大镜。测量时,将放大镜对准筛网的经向和纬向,通过内置刻度线分别读取单位长度内的丝线根数。经纬向必须分别测量,因为部分特殊编织工艺的筛网可能存在经纬目数不一致的情况。
在已知丝径的前提下,也可以通过测量单个网孔的净空距离来反推目数。利用数显卡尺测量相邻两根不锈钢丝内侧之间的净距离即为网孔孔径,再结合公式“目数 = 25.4 / (孔径 + 丝径)”进行交叉比对验证,确保所测数据的科学性与准确性,防止因采购错型导致物料筛分不合格。
不锈钢筛网的丝径直接关系到筛网的抗拉强度、耐磨损性能以及开孔率。测量丝径时,游标卡尺的精度往往不足,必须使用精度达到0.001mm的千分尺(螺旋测微计)。在测量前,需要校准千分尺的零位,并清洁测砧与测微螺杆的接触面,防止微小粉尘影响测量结果。
测量过程中,应小心将千分尺的测头伸入筛孔内,夹住单根不锈钢丝,旋转棘轮发出“咔咔”声后读取数值。为了避免筛网编织过程中因受拉产生的局部形变干扰,建议在筛网的中心区域、边缘区域以及对角线方向随机抽取至少5至8个不同的测量点,并分别测定经丝与纬丝的直径。
由于市场上存在不同材质与牌号的不锈钢微丝,测量丝径后还需比对行业标准公差表。国标(GB/T 5330)对不同目数筛网的允许丝径公差有严格范围,精确的丝径测量不仅能验证筛网参数,还是判断筛网是否偷工减料、保障开孔率达标的重要依据。
旋振筛筛网在安装到底框时,需要通过张紧器、拉勾或专用工装施加极大的径向张力,因此裸网尺寸必须大于网架的外径尺寸。通常情况下,手动装网或使用橡胶条压紧的结构,筛网裁剪尺寸应比网架外径大出50mm至80mm左右,以便于操作工人在周边均匀拉扯受力。
对于采用胶粘工艺或超声波焊接的精细旋振筛网,预留量的计算则要求更为严格。胶粘网架一般要求筛网边缘伸出网架外沿30mm至50mm,待专用树脂胶水彻底固化后,再使用裁纸刀切除多余边料。测量与预留时需考虑张紧受力后的网孔拉伸形变,避免因余量不足造成张紧不均或脱胶现象。
对于带有包边结构(如硅胶包边、U型橡胶条包边、PU注塑包边)的成品筛网,测量时必须将包边本身的厚度与内外径单独标注。应分别记录包边内径、包边外径以及包边唇边的咬合深度,确保定制的成品筛网能够与旋振筛的束环(卡箍)以及上盖实现百分之百的密封配合,杜绝粉料外溢。
熟练掌握旋振筛不锈钢筛网的外径、孔径目数、微丝直径及装配余量的测量技巧,能够为物料的高效筛分构筑坚实的技术屏障,大幅降低设备维护成本与停机换网时间。如您在实际测量操作中遇到特殊异形网架、超细微粉筛网目数难以判定,或对不锈钢筛网材质选择有任何疑问,欢迎持续关注本站获取更多行业技术干货;亦可随时联系我们的专业技术顾问,我们将为您提供免费的筛分测量指导与定制化解决方案!
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号