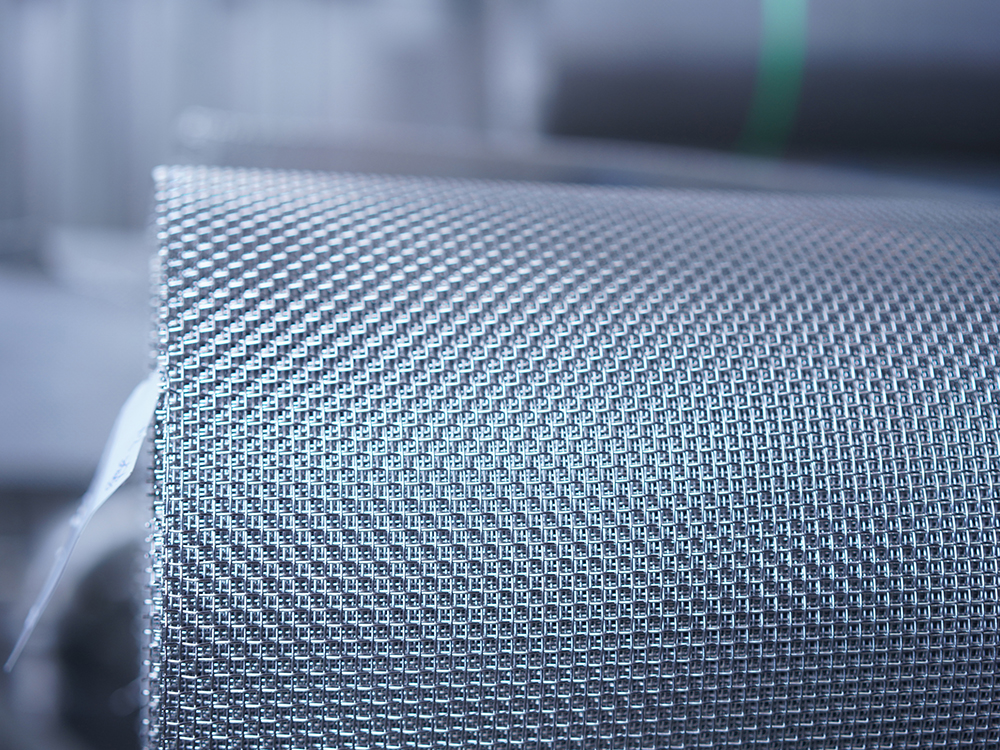
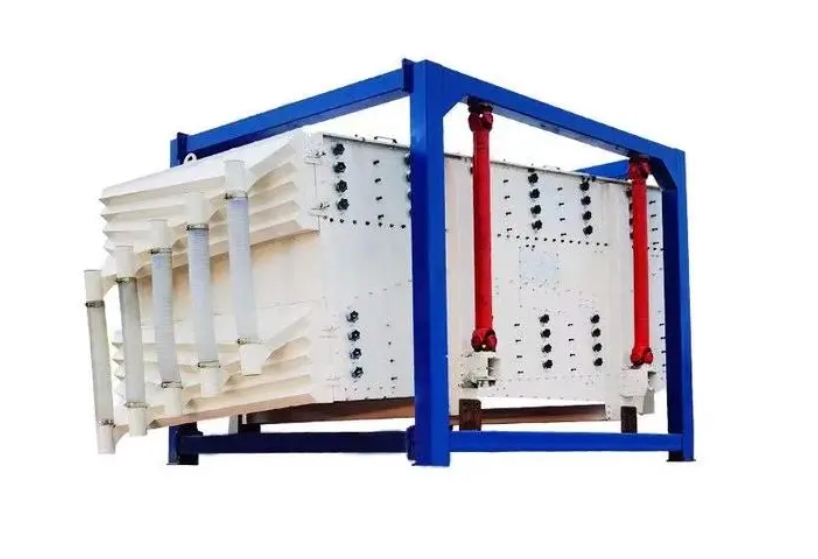
振动筛在长期高频振动与物料冲击下,筛网与边框连接处容易发生脱胶现象,导致漏料、筛分精度下降甚至筛网撕裂。面对筛网边框脱胶问题,盲目更换新网会增加生产成本,而掌握科学的修复方法则能快速恢复设备性能。处理该故障主要涵盖脱胶原因排查与前期准备、接触面深度清理与打磨、选用专用胶粘剂重新粘接与张紧,以及充分固化养护与质量检测四个核心步骤。规范的操作不仅能有效延长筛网使用寿命,还能确保筛分作业的稳定性与高效性。
在进行修复作业前,必须将振动筛设备完全断电并挂牌锁死,确保作业环境的安全。将脱胶的筛网组件从振动筛箱体中整体拆卸下来,放置在平整、干净且光线充足的工作台面上,以便进行全面检查。
仔细排查导致脱胶的具体诱因非常关键。通常情况下,脱胶可能是由于胶水老化、筛网张紧力不足引起的相对摩擦、物料腐蚀性超标,或是上次粘接时表面处理不彻底所致。明确原因有助于在修复时针对性改进工艺,避免同类问题再次发生。
根据排查结果准备好修复所需的工具与耗材。主要包括:角磨机或钢丝刷、高标号砂纸、工业清洗剂(如丙酮或无水乙醇)、振动筛专用环氧树脂修补胶、专用张紧夹具以及橡胶刮板等,确保后续工序能够连续高效进行。
彻底清除边框上残余的旧胶层与杂质是保证粘接强度的前提。使用刮刀配合角磨机,将边框凹槽或粘接面上的硬化胶块、残留筛网丝逐一剔除,切忌残留任何松动的胶皮,否则新胶水无法直接渗透锚固在金属基底上。
对金属边框与筛网边缘进行机械打毛处理。使用粗砂纸或研磨轮将边框粘接区域打磨出均匀的微观粗糙面,增加表面粗糙度能够显著提高胶粘剂的附着力;同时检查筛网边缘,剪除已经疲劳断裂、变形翘起的金属丝,保留平整完好的网面。
使用清洗剂对打磨后的表面进行深度脱脂去污。用洁净的无尘布蘸取丙酮或工业酒精,反复擦拭边框与筛网粘接部位,直到擦拭布上无任何油污、粉尘残留,随后自然晾干或使用热风枪微热风干,保持粘接界面的绝对干燥。
选择具备高抗冲击、耐疲劳及韧性优异的振动筛专用双组份环氧树脂胶或聚氨酯胶。严格按照产品说明书注明的配比要求称量主剂与固化剂,并在干净容器内朝同一方向充分搅拌均匀,避免气泡混入,确保胶体性能完全激发。
采用刮板将调配好的胶水均匀涂布在金属边框的粘接面上,厚度宜控制在1至2毫米之间,不宜过薄或过厚。将清理好的筛网平铺对准在边框上,随后在筛网上表面二次涂刷一层胶水,使胶水充分浸润包裹住筛网的经纬编织丝,形成牢固的胶网复合层。
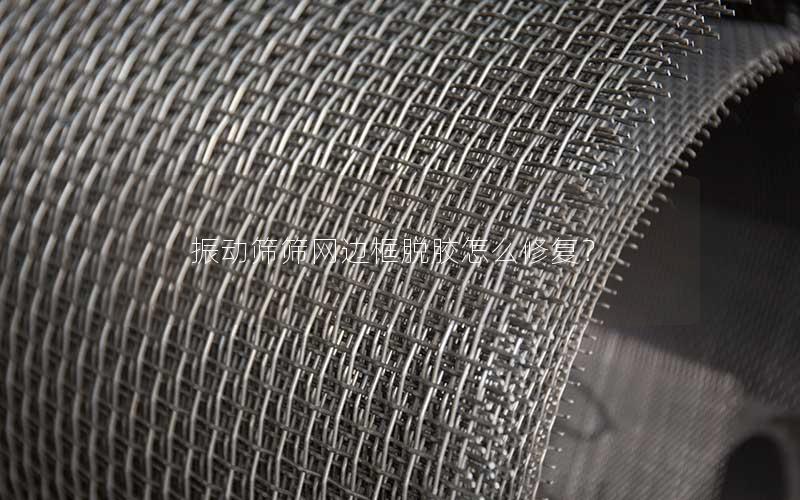
使用专用筛网拉紧夹具对筛网实施均匀张紧。粘接过程中网面必须保持水平平整且张力一致,严禁出现褶皱或局部松弛。在胶水初凝前,使用压条或重物对粘接边缘施加均匀压力,确保筛网与边框紧密贴合无气隙。
胶水粘接完成后,必须给予其充足的固化时间。一般常温(25℃左右)环境下需静置养护24小时以上,若环境温度过低,可通过红外线烤灯或热风机进行加温固化(控制在50-60℃),切忌在胶水未完全交联固化前移动或受力。
固化结束后卸下加压工具,进行细致的外观与强度检测。目测粘接边缘是否有开裂、缺胶或气孔现象;用手轻拉网面边缘,敲击筛网听其回声,声音清脆且无局部脱离感即为粘接合格;对于溢出到有效筛分区域的多余胶水,应使用刀具小心修剪平整。
将修复合格的筛网重新装回振动筛机体,按规定扭矩锁紧固定螺栓。开启振动筛进行10至15分钟的空载试运行,观察筛网震动轨迹是否均匀,监听有无异常振动噪音,确认无误后方可重新投入正式的生产投料中。
熟练掌握振动筛筛网边框脱胶的修复工艺,能够帮助企业显著降低配件损耗,保障生产线连续稳定运转。在实际操作中,严格把控清理、涂胶、张紧与固化等每一个技术细节,是确保修复质量的关键所在。如果您在振动筛维护、筛网修补或设备选型过程中遇到任何技术难题,欢迎持续关注本站获取更多专业行业资讯,或随时通过在线客服与我们取得联系,我们的专业技术团队将为您提供针对性的解决方案与技术支持。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号