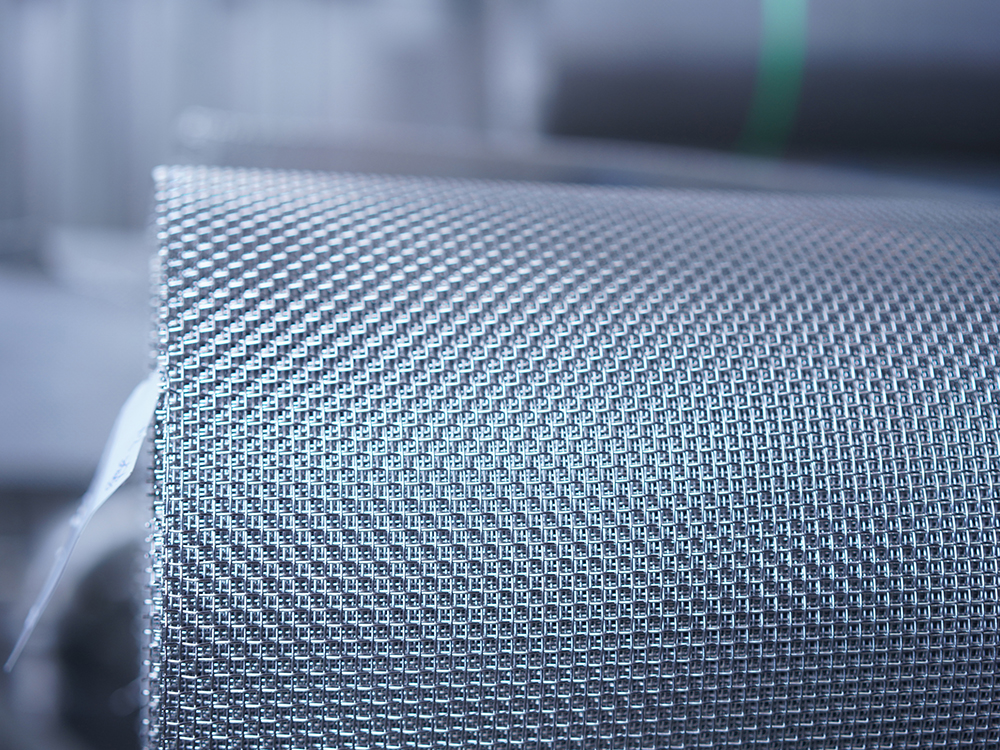
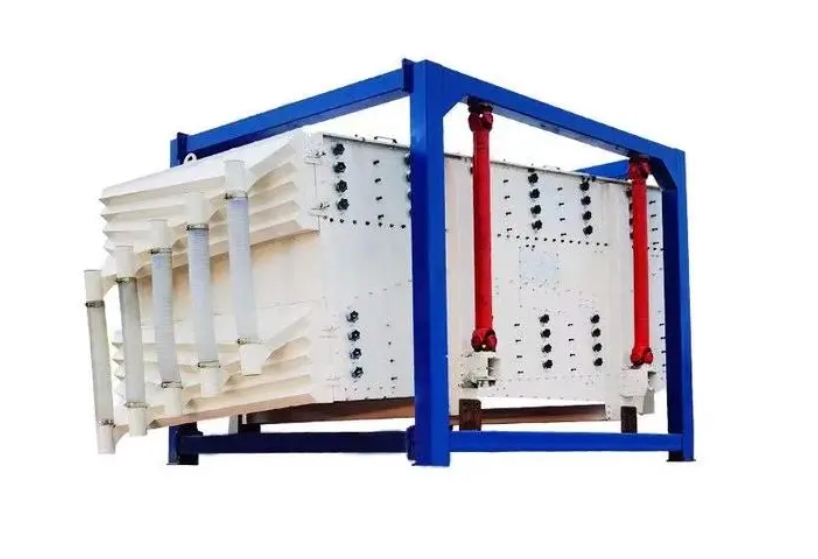
振动筛筛网压边工艺是决定筛网使用寿命与筛分效率的关键制造环节。通过对金属丝网边缘进行专业的折弯、包裹与压实处理,不仅能有效防止网丝在剧烈高频振动中散落脱落,还能显著增强筛网与筛框张紧机构之间的契合度与受力均匀性。优质的压边工艺直接影响到设备的运转平稳度、物料跑漏控制以及换网效率。掌握科学的压边形式、严谨的加工流程、适配的选材标准及严格的质检要求,是实现工业筛分提质降本增效的核心基础。
在振动筛配件制造领域,压边工艺通常根据筛机张紧方式及物料特性分为多种结构形态。常见的类型包括金属板U型包边、单边钩形压边、双折叠防拉脱钩边以及橡胶复合软质压边等。不同的结构形式对应着不同的受力方向与工况环境。
金属板U型包边工艺主要利用镀锌薄板或不锈钢薄板将筛网两端紧紧咬合包裹,主要应用于中细目数筛网的防散线固定。该结构具有边缘平整度高、锁紧力强、密封性好等特点,能够有效杜绝微细粉料从筛框接缝处泄漏的现象。
钩形压边结构(如C型与V型钩边)则是针对张紧式振动筛网研发的受力结构。通过折弯成特定角度的钩板,筛网可以牢固地卡入筛框张紧板中,通过两侧拉紧螺栓施加预应力。这种设计不仅能承受强大的横向拉伸力,还能防止在高频激振力作用下发生疲劳滑脱。
精密下料是优质压边工艺的第一步。技术人员需严格按照筛机内腔尺寸和张紧行程计算筛网与包边板料的展开尺寸,采用数控剪板机进行定长切割,确保对角线公差控制在极小范围内,防止后续安装出现歪斜受力不均。
成型冲压与咬合压实是核心工序。在将金属包边板与丝网组合后,需置于专用数控折弯机或连续滚压成型设备中进行逐步折弯。加工过程中必须精准调控液压系统压力,既要保证板材与筛网丝线紧密咬合无缝隙,又严防压力过大压伤、压断经纬金属丝。
端头处理与加固修边同样不可忽视。在完成基本压边成型后,需对压边两端进行倒角除刺和点焊补强处理,防止尖锐边角划伤操作人员或损坏设备密封胶条,同时通过端头封闭避免物料积聚在包边空隙内部造成腐蚀或污染。
金属包边板材的选择需兼顾延展性与机械强度。常用材质涵盖冷轧板、镀锌钢板以及304、316L不锈钢板等。对于腐蚀性强或食品医药等高洁净要求的物料,必须选用耐腐蚀等级高、表面光洁度好的不锈钢板材。
在承受强冲击负荷的大颗粒物料筛分中,通常会在金属包边内侧或边缘夹层中嵌入耐磨橡胶条、聚氨酯减震层或特种高分子填充物。这些辅助垫料能够吸收高频振动中的微幅冲击能量,避免金属丝网与包边钢板产生硬性刚性摩擦。
材料厚度与筛网丝径必须保持合理的比例匹配。如果包边板材过薄,在大张紧力作用下容易变形撕裂;若板材过厚,则可能导致折弯圆角过大、咬合不紧密,进而引发局部应力集中导致筛网早期疲劳断裂。
卓越的压边工艺能够为筛网提供均匀一致的受力支撑面。当张紧机构收紧时,拉力可以沿筛网宽度方向平缓均匀地传递,杜绝了中间下塌或局部过紧的现象,从而大幅提升物料透筛率并延长筛网整体疲劳寿命。
在筛机日常运营维护中,规整标准的压边尺寸能够显著提升换网作业效率。安装人员无需反复调整校正筛网位置即可快速完成张紧固定,缩短停机检修周期,降低人工维护强度与设备空转损耗。
成品出厂前必须经过严格的质量检测流程。质检项目包括压边直线度公差测量、横向抗拉拔破坏力测试、咬合紧密性目测及接触面毛刺检验等,唯有各项力学指标与尺寸公差全部达标的筛网,才能确保在恶劣工况下稳定可靠运行。
振动筛筛网压边工艺的精细化程度,直接关乎整个矿山选矿、化工筛分、食品医药等生产线的连续运转率与产品质量。选用工艺严密、做工精良的压边筛网,能够为企业大幅降低备件更换频率与设备维护成本。关注本站获取更多关于振动筛配件加工、选型技巧与筛分难题解决策略的专业资讯。若您在筛网定制、压边尺寸确认或筛机张紧改造方面有任何技术疑问或采购需求,欢迎随时联系我们的技术团队进行深度咨询,我们将为您提供一对一的专业定制化解决方案与报价服务。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号