振动筛不锈钢筛网的压紧质量直接决定了筛分效率、物料精度以及筛网的使用寿命。在实际生产中,若筛网压紧不当,容易出现物料窜漏、筛网早期疲劳破损、有效筛分面积减小等问题。规范的压紧流程涵盖了筛网前期的预处理与铺设、机械张紧装置的规范操作、适配固定组件的正确应用以及安装后的张力测试与动态调整。掌握科学的压紧方法与技巧,不仅能保障筛网受力均匀平整,还能显著降低设备的维护成本与停机时间。
在进行不锈钢筛网压紧作业前,必须对振动筛的筛箱内部及网架接触面进行深度清理。清除残留的物料颗粒、旧密封胶条残渣以及锈蚀斑点,确保接触面平整无凸起。若支撑梁或网架表面存在凹凸不平,会导致筛网局部受力集中,压紧时极易发生局部破损。
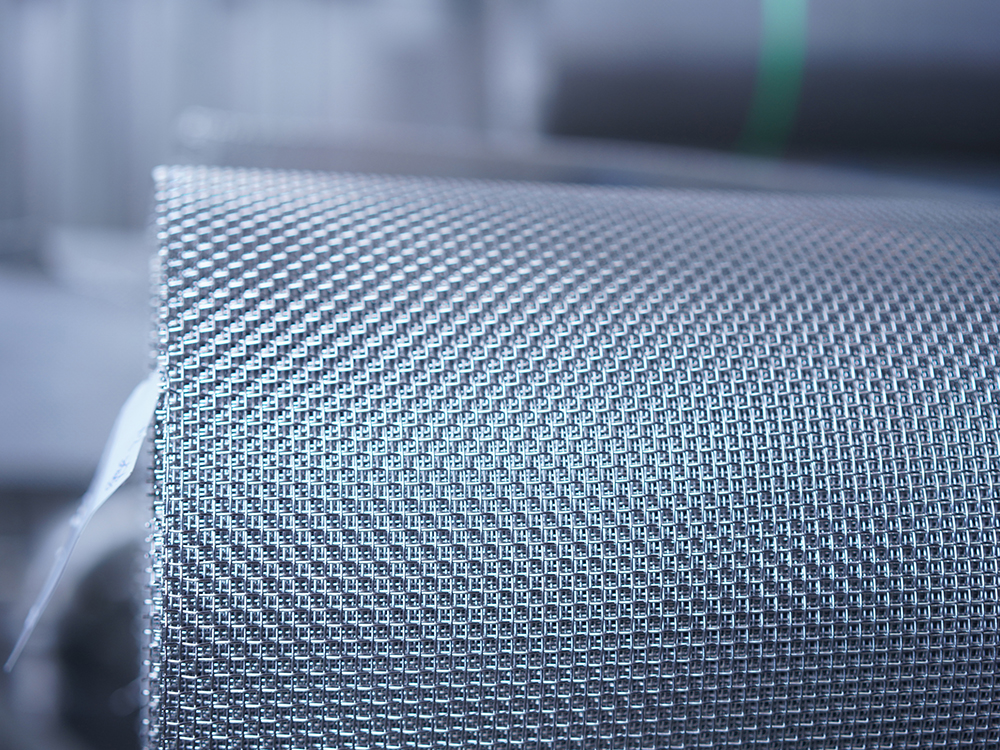
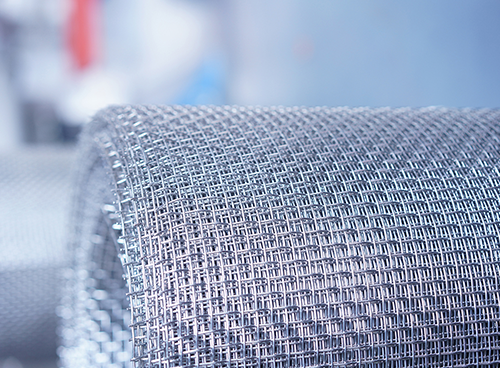
选用适配规格的不锈钢筛网,并预先进行平整度校正。将裁切尺寸合理的筛网平铺在网架上,注意筛网的经纬编织方向应与物料流动方向保持科学匹配。在铺展过程中,需由中心向四周轻轻抚平,消除筛网在卷曲存放时产生的内应力与物理褶皱,防止在后续紧固过程中出现死褶。
在筛网与金属网架之间,必须规范铺设专用的耐磨减震密封胶条。密封胶条不仅能够防止细微物料从筛框边缘泄漏,更能在振动过程中起到缓冲作用,避免不锈钢筛网与硬质金属框体发生刚性摩擦剪切,为后续均匀压紧提供柔性支撑基础。
振动筛常用的机械张紧方式主要依靠张紧螺栓与钩形压板的配合。在安装压板时,应确保压板边缘与筛网钩边完全契合,咬合深度一致。若咬合不均,在施加拉力时会导致筛网单侧受力过大而发生变形或撕裂。
紧固螺栓时必须严格遵循“对称分布、由内向外、分步预紧”的操作原则。操作人员切忌一次性将单侧螺栓拧至最紧状态,而应采用对角线交替紧固的方式,分2至3轮逐步增加扭矩,使整张不锈钢筛网在各个维度上同步向外延展,确保拉伸应力在网面上均匀分布。
控制好紧固力矩是压紧工艺的核心要点。筛网压得过松,运行时会出现拍打网架的现象,加速金属疲劳;压得过紧,则会使筛孔变形超标甚至拉断金属丝。紧固过程中应随时观察筛网表面的张紧状态,以网孔无明显形变且网面紧绷为标准力矩状态。
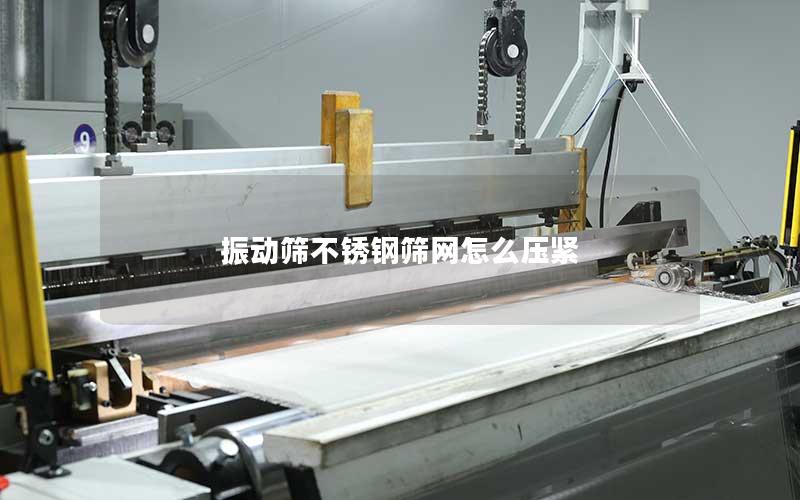
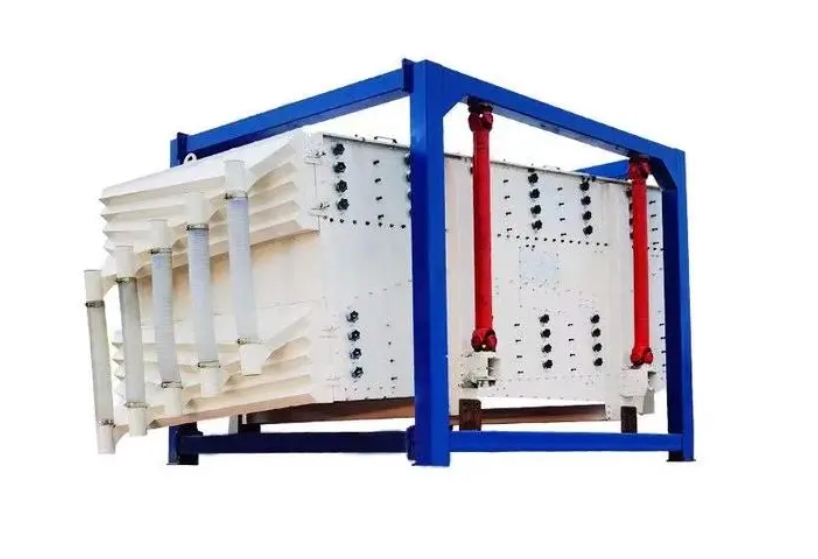
针对不同类型的振动筛,需采用相匹配的压紧结构组件。例如圆形旋振筛多采用V型或U型束环结合外置夹紧压条,在安装时需要配合橡胶锤沿圆周方向均匀轻敲束环外侧,促使上下筛框与密封圈紧密贴合,使筛网边缘在圆周方向受力完全一致。
在大型直线振动筛中,常采用木楔压紧或专用聚氨酯压条配合楔形销压紧机构。采用楔形块紧固时,敲击力度要均匀适度,确保每根压条对筛网的纵向压紧力保持恒定,避免因局部下压力不足导致物料在筛网下方窜流串层。
对于高目数的超细不锈钢筛网,通常还会辅以专用的托网结构或胶粘压紧工艺。先将粗丝径的托网预先拉紧固定作为基底,再将细目数筛网通过压板平整覆压在上方,通过双层协同压紧的结构,有效分散高频振动带来的冲击负荷。
筛网压紧完成后,必须进行静态张力质量检测。操作人员可用手掌轻按筛网中心及四周,感受回弹力度;亦可使用专用筛网张力仪进行多点量化测定。合格的压紧状态下,网面应呈现出类似鼓面的平整紧绷感,敲击时声音清脆坚实,无松垮闷响。
静态检查合格后,需启动振动筛进行5至10分钟的空载试运行。设备在高速振动状态下,筛网材料与固定部件会产生一定的应变释放与初始位移,导致原有的压紧力略微下降。空载运转能促使各部件完成自适应贴合。
停机断电后,必须对所有张紧螺栓、压条紧固件进行二次复紧与校核。经过动态运行后的二次压紧,能够彻底消除隐性松动隐患,确保筛网在投入满负荷生产时始终处于最佳张紧状态,杜绝跑偏和松脱故障。
标准、严谨的不锈钢筛网压紧工艺是保证振动筛稳定运行、提升物料分级品质的基石。在日常生产中,建立规范的筛网安装与点检机制,能够大幅延长筛网及整机配件的使用周期,为生产线的高效运转提供坚实保障。如果您在振动筛操作、筛网选型或安装调试过程中遇到任何技术难题,欢迎持续关注我们的技术专栏,或随时联系专业技术团队获取一对一的技术支持与系统解决方案。
扫一扫,关注我们
24H
服务热线:
16637325783
邮箱:16637325783@163.com
地址:河南省新乡市朗公庙镇新飞大道南段88号
16637325783
公众号